+86-15371769898
 [email protected]
+86-15371769898[email protected]Sa isang film extrusion line, ang heating roller ay maaaring magmukhang isang simpleng steel cylinder, ngunit kapag ang gilid ng zone ay tumatakbo nang 8°C na mas malamig kaysa sa gitna, itinataas ng operator ang setpoint at ang huling produkto ay nagiging masyadong malambot. Ang pagkakaiba sa temperatura na iyon ay hindi isang pagkakamali ng control system. Ito ay isang mekanikal na kasalanan sa kung paano inihatid ang init sa loob ng roller. Gumagana ang mga thermal roller sa pamamagitan ng pag-convert ng isang pinagmumulan ng init sa isang kinokontrol na temperatura sa ibabaw sa pamamagitan ng isang panloob na medium, at ang kalidad ng conversion na iyon ay tinutukoy ng mga sipi, kapal ng pader, at mga pagpapahintulot sa machining.
Ang tatlong karaniwang pinagmumulan ng init ay thermal oil, steam, at electric heating elements. Sa isang oil-heated roller, ang isang pump ay nagtutulak ng mainit na langis sa pamamagitan ng isang umiikot na joint papunta sa isang spiral channel o annular cavity sa loob ng roll. Habang gumagalaw ang langis sa kahabaan ng channel, nawawala ang init sa panloob na dingding, at dinadala ng dingding ang init na iyon sa panlabas na ibabaw. Ang ibinalik na langis ay babalik sa isang panlabas na istasyon ng pag-init kung saan ito ay muling iniiinit at ini-recirculate. Gumagana ang isang steam-heated roller sa isang katulad na prinsipyo ngunit gumagamit ng latent heat sa halip ng matinong init. Ang isang electric thermal roller ay gumagamit ng mga cartridge heaters na ipinasok sa core, at ang temperatura ay kinokontrol ng isang thermocouple na matatagpuan malapit sa ibabaw.
| Paraan ng pag-init | Karaniwang saklaw | Pangunahing kalamangan | Mag-ingat para sa |
|---|---|---|---|
| Thermal na sirkulasyon ng langis | 100-350°C | Kahit na pamamahagi ng init | Pagkasira ng langis at panloob na deposito |
| Electric cartridge | 50-250°C | Mabilis na pagtugon sa temperatura | Mainit na banding kung ang mga elemento ay hindi maganda ang pagitan |
| singaw | 100-180°C | Mataas na kapasidad ng init | Pag-alis ng condensate at kaagnasan |
Ang pagpili ng medium ng pag-init ay nagbabago sa oras ng pagtugon at profile ng panganib. Ang isang maliit na circuit ng langis na may mataas na rate ng daloy ay maaaring umabot sa 200°C sa loob ng humigit-kumulang 20 minuto, ngunit nangangailangan ito ng rotary joint na dapat lumaban sa mga pagtagas at pressure spike. Ang isang steam system ay maaaring maghatid ng malaking halaga ng init sa isang maikling panahon, ngunit kailangan din nito ng isang condensate trap upang maiwasan ang tubig mula sa pagkuha ng isang bahagi ng ibabaw ng roller. Mas mabilis tumugon ang mga electric cartridge heaters at nag-aalok ng indibidwal na kontrol sa temperatura, ngunit mas mahirap palitan ang mga ito sa loob ng production roller at mas sensitibo sa lokal na overheating.
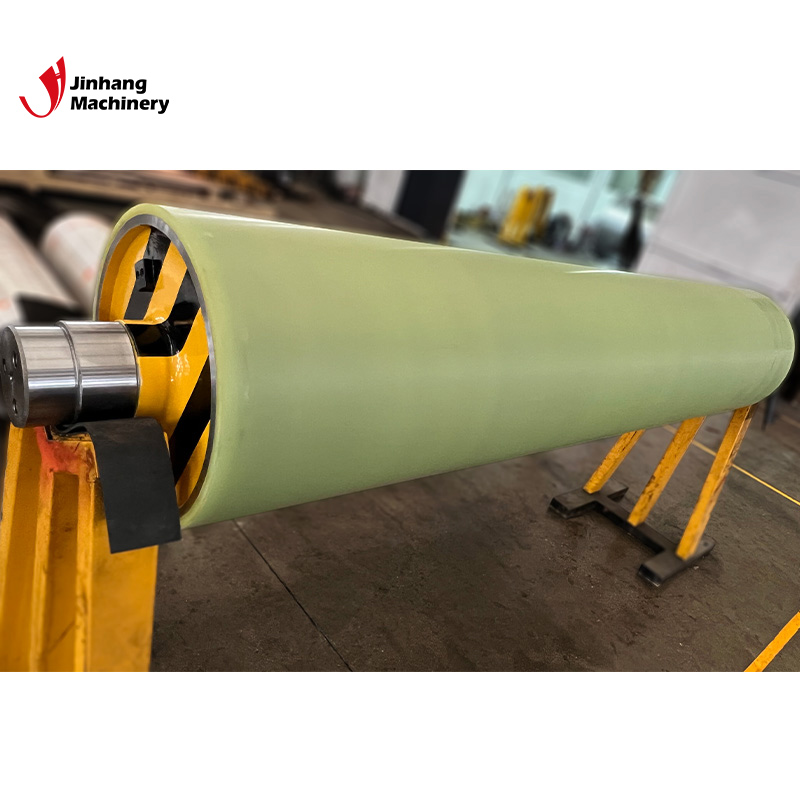
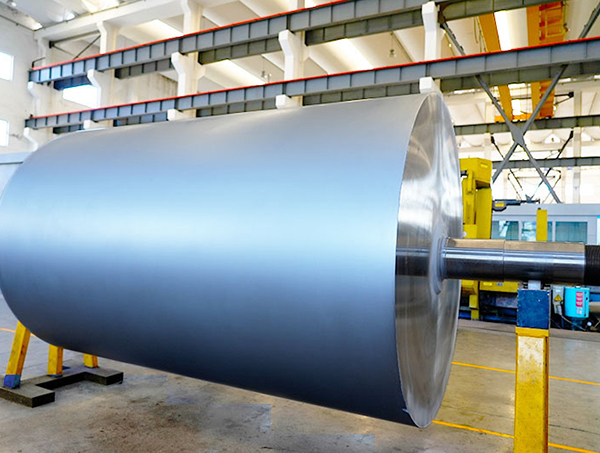
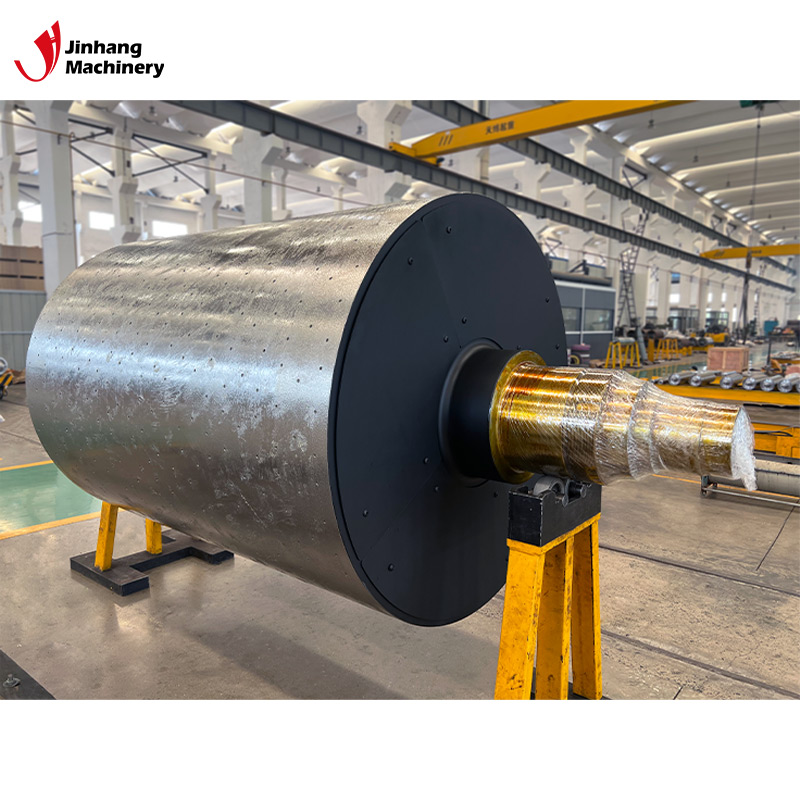 Corrosion-Resistant Oil-Heated Roller para sa Uniform Heat Transfer Pinagsasama ng roller na ito ang corrosion resistance sa isang oil-conducting system para sa pantay na pamamahagi ng init, na ginagawa itong maaasahang pagpipilian kapag hinahamon ng moisture o mga kemikal ang mga karaniwang kagamitan sa mga linya ng papel, tela, o packaging. Tingnan ang Produkto →
Ang pagkakapareho ng temperatura ay ang tunay na pagsubok ng isang thermal roller. Ang isang tipikal na detalye para sa isang coating o laminating roller ay isang face temperature tolerance na ±3°C. Ang pagpapaubaya na iyon ay matutugunan lamang kung ang panloob na channel ay ginawa gamit ang isang pare-parehong cross-section sa buong mukha. Kung ang bore ay may pagkakaiba-iba ng 0.2 mm mula sa isang dulo patungo sa isa, ang bilis ng langis ay nagbabago, at ang lokal na heat transfer coefficient ay nagbabago. Ang resulta ay isang mainit na lugar malapit sa isang journal at isang mas malamig na lugar malapit sa kabaligtaran na journal.
Ang kapal ng pader ay nakakatulong din sa pagkakapareho. Ang isang mas makapal na pader ay nagpapakinis ng mga spike ng temperatura mula sa pinagmumulan ng init, ngunit pinapataas din nito ang enerhiya na kailangan upang dalhin ang roller sa temperatura. Ang mas manipis na pader ay tumutugon nang mas mabilis ngunit mas sensitibo sa mainit na oil channeling. Sa maraming mga kaso, ang isang mirror heating roller ay napili nang tumpak dahil binabalanse nito ang mabilis na pagtugon sa katatagan ng ibabaw. Nalalapat din ang parehong balanse sa surface finish: ang chromium-plated o mirror-finished surface ay nagbibigay ng pare-parehong mga katangian ng pagpapalabas para sa film at coated na mga produkto.
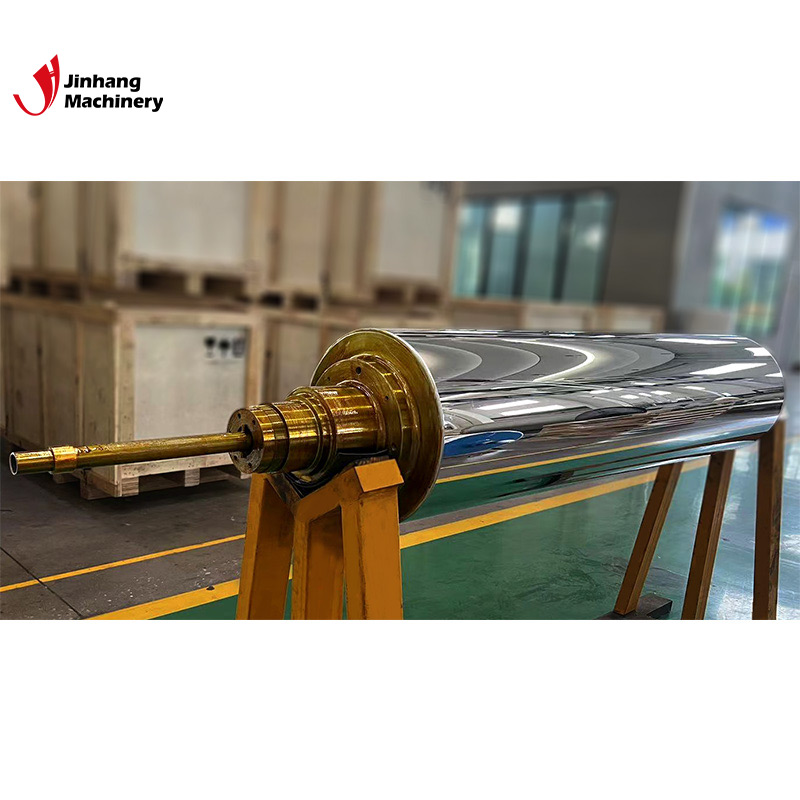
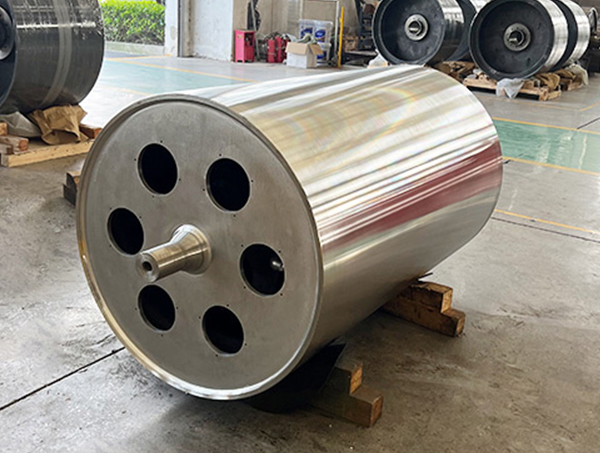
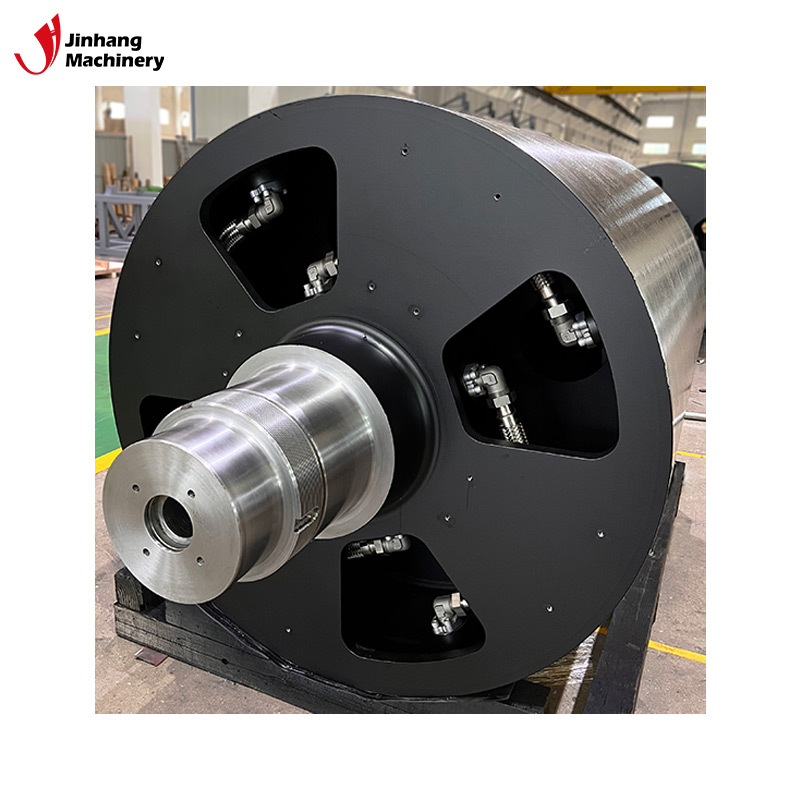 Mirror-Finished Heating Roller na may Mataas na Thermal Conductivity Ang ibabaw ng salamin at mahusay na thermal conductivity nito ay sumusuporta sa mabilis na pagtugon at pare-parehong pag-init, na nababagay sa mga proseso ng lamination ng pelikula o coating na nangangailangan ng parehong tumpak na kontrol sa temperatura at makinis na pagtatapos. Tingnan ang Produkto →
Sa totoong operasyon, nabigo ang mga thermal roller sa mga paraan na hindi halata sa pagsisimula. Ang unang isyu ay thermal expansion. Kapag uminit ang carbon steel roller mula 25°C hanggang 250°C, ang baras ay umaabot ng ilang milimetro. Kung ang bearing housing at end seal ay hindi idinisenyo para sa paglaki na iyon, ang roller ay maaaring bumuo ng axial force na nakakasira ng bearing sa loob ng ilang linggo. Ang pangalawang isyu ay panloob na pagbara. Sa isang sistema ng langis, ang degraded na langis ay bumubuo ng barnis sa mga dingding ng channel. Ang barnis na iyon ay gumaganap bilang isang insulator, kaya ang roller ay nangangailangan ng mas mataas na temperatura ng langis upang makamit ang parehong temperatura sa ibabaw, na pagkatapos ay pinabilis ang pagkasira.
Ang ikatlong pagkabigo ay nagsasangkot ng steam-heated roller na may corroded internal passage. Ang condensate at oxygen ay lumilikha ng pitting sa paglipas ng panahon, at ang resultang pagtagas ay maaaring mahawahan ang produktong pinahiran. Sa isang pagkain o medikal na aplikasyon, iyon ay isang seryosong panganib sa kalidad. Ang isang hindi kinakalawang na asero heating roller na may mataas na temperatura-lumalaban na grado ay binabawasan ang panganib na iyon sa pamamagitan ng paggamit ng mga materyales na kunin ang oksihenasyon at mataas na temperatura na pagkakalantad.
Ang dynamic na balanse ay isa pang salik na madalas na napapansin. Sa 300°C, kahit na ang maliliit na deviation sa kapal ng pader ng panloob na channel ay maaaring lumikha ng off-center mass. Kapag umiikot ang roller sa 1,000 rpm, nayayanig ng mass imbalance na iyon ang buong web line. Ang isang roller na na-machine at balanse pagkatapos ng heat treatment ay magkakaroon ng mas mababang vibration kaysa sa isang roller na binuo mula sa mga bahagi nang walang panghuling pagsusuri sa balanse.
Ang proseso ng pagpili ay dapat magsimula sa mga nasusukat na kondisyon, hindi sa isang generic na catalog. Magtanong ng tatlong tanong: Ano ang kinakailangang temperatura ng proseso? Ano ang oras ng pag-init na maaaring tiisin ng linya? Anong materyal ang tumatakbo laban sa ibabaw? Mula sa mga sagot na iyon, maaaring magpasya ang isang tagagawa sa pagitan ng pinakintab na ibabaw ng bakal, ibabaw ng salamin, ibabaw na may chrome plated, o hindi kinakalawang na grado na lumalaban sa kaagnasan. Kapag ang web ay pinahiran sa mataas na bilis, ang mirror heating roller ay kadalasang pinakaangkop dahil nagbibigay ito ng makinis na paglabas at malinis, pantay na glaze.
Para sa mga prosesong kinasasangkutan ng mataas na acidic o alkaline coatings, mas gusto ang isang hindi kinakalawang na asero na pampainit na roller na may mataas na temperatura na lumalaban sa grado. Para sa mga proseso ng food-grade, dapat pahintulutan ng roller ang masusing paglilinis at inspeksyon. Para sa mataas na bilis ng mga linya ng pag-print , ang surface finish at concentricity ay mas mahalaga kaysa sa absolute temperature rating. Sa lahat ng kaso, ang supplier ay dapat na makapagbigay ng thermal profile test o isang dokumentadong pagsukat ng temperatura sa ibabaw mula sa isang maihahambing na roller.
Tinutukoy ng apat na limitasyong ito kung ang isang stock roller ay maaaring gumana o kung kailangan ng isang custom na disenyo. Sa maraming mga kaso, ang pinakamahusay na paraan upang maiwasan ang isang magastos na pagkakamali ay upang bigyan ang roller manufacturer ng aktwal na mga kondisyon ng linya at humingi ng isang kinakalkula na ulat ng pagganap bago mag-order.
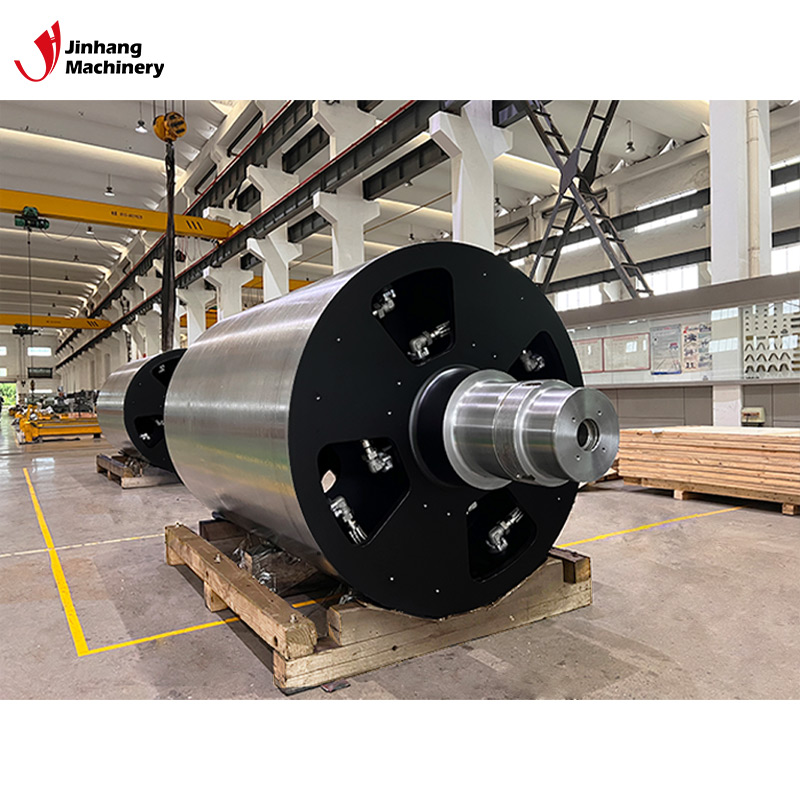
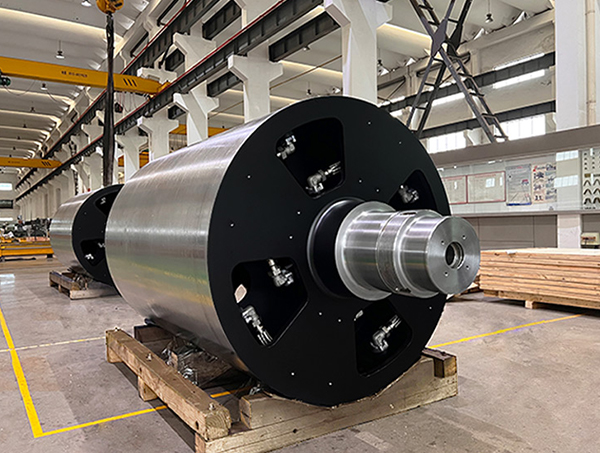
Stainless Steel Heating Roller para sa Serbisyong Mataas ang Temperatura Binuo mula sa hindi kinakalawang na asero, ang roller na ito ay nagpapanatili ng lakas at lumalaban sa kaagnasan sa matataas na temperatura, na nag-aalok ng matibay na opsyon para sa pagpapatuyo o pag-calendar ng mga operasyon kung saan mahalaga ang init at kalinisan. Tingnan ang Produkto → Ang isang pasadyang thermal roller ay nagsisimula sa isang pagguhit o isang detalye ng kagamitan. Kinakalkula ng pangkat ng engineering ang kinakailangang input ng init, ang geometry ng panloob na channel, at ang kapal ng pader. Ang katawan ng roller ay nakabukas sa isang mabigat na lathe, ang mga panloob na sipi ay drilled o nababato, at ang ibabaw ay lupa sa kinakailangang pagkamagaspang. Sa isang well-equipped workshop, ang roller ay pupunta sa dynamic na pagbabalanse at pressure testing bago ito umabot sa huling yugto ng inspeksyon.
Halimbawa, ang isang 200 mm diameter na heating roller na ginagamit sa isang packaging laminator ay nangangailangan ng isang bore para sa pinagmumulan ng init, isang makinis na panlabas na ibabaw na may pagkamagaspang na Ra 0.2 micrometers, at isang dynamic na grado ng balanse na G2.5. Kung napalampas ang alinman sa mga detalyeng iyon, makikita ng consumer ang resulta bilang isang kulubot na web, hindi pantay na pandikit, o napaaga na pagkabigo sa tindig. Iyon ang dahilan kung bakit ang pinakamahusay na sagot sa "paano gumagana ang mga thermal roller" ay hindi isang paglalarawan ng isang daluyan ng pag-init. Ito ay ang kumbinasyon ng heat transfer physics at disiplina sa pagmamanupaktura.
Ang parehong mga prinsipyo ay nalalapat sa lahat ng uri ng mga roller na nangangailangan ng malapit na kontrol sa temperatura. Kung ang roller ay isang mirror heating roller, isang corrosion-resistant oil-conducting heating roller, o isang hindi kinakalawang na asero heating roller, ang panloob na geometry at ang panlabas na pagtatapos ay dapat na idinisenyo nang magkasama. Ang pagbabago sa isang parameter nang hindi isinasaayos ang iba ay lumilikha ng bagong hotspot o isang naka-block na landas ng daloy.
Kahit na may mahusay na disenyong roller, tinutukoy ng mga gawi sa pagpapanatili kung gaano katagal nananatiling stable ang profile ng temperatura. Ang pinakamahalagang gawain ay ang pagsubaybay sa daluyan ng pag-init. Para sa mga sistema ng langis, suriin ang lagkit at halaga ng acid sa mga regular na pagitan. Ang isang mataas na bilang ng acid ay nagpapahiwatig na ang langis ay nag-o-oxidize, at ang nagreresultang putik ay magbabawas sa pagpasa ng init. Para sa mga steam system, siyasatin ang condensate return line at ang mga steam traps. Ang isang nabigong bitag ay nagpapahintulot sa condensate na i-back up sa roller, at ang ibabang bahagi ay nagiging malamig.
Ang ibabaw ng roller ay nangangailangan din ng inspeksyon. Ang isang magaspang at gasgas na ibabaw ng salamin ay lumilikha ng alitan na nag-drag sa materyal at nagpapataas ng naisalokal na temperatura. Ang pagreporma o muling paggiling sa ibabaw ay maaaring maibalik ang mga katangian ng paglabas. Sa isang high-speed na linya, ang mga pagsusuring ito ay maaaring iiskedyul nang may nakaplanong downtime sa halip na maghintay para sa isang pagkabigo.
Ang praktikal na takeaway ay simple: ang thermal roller ay isang precision heat exchanger na disguised bilang isang cylinder. Ang pagganap nito ay tinutukoy ng geometry ng panloob na channel, kapal ng pader, pagtatapos sa ibabaw, at dynamic na balanse. Kung ang isang roller supplier ay maaaring magpakita ng kontrol sa mga variable na iyon, ang roller ay magbibigay ng pantay na temperatura sa ibabaw na kailangan ng iyong proseso. Para sa mga operator ng linya at mamimili, ang tanong ay hindi lamang kung anong uri ng langis o pampainit ang ginagamit, ngunit kung paano binuo ang katawan ng roller sa paligid nito. Talakayin ang iyong kasalukuyang roller assembly sa ang aming koponan sa engineering upang i-verify ang mga pagpapaubaya bago mo palitan ang isang unit.
Nakatuon sa pagbuo at paggawa ng iba't ibang hugis ng mga rolyo na may iba't ibang istruktura ng roll.
Telepono: +86-15371769898
Email: [email protected]
Idagdag: 9 Lifa Avenue, Chengdong Town, Haian County, Nantong City, Jiangsu Province, China
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Lahat ng Karapatan ay Nakalaan.